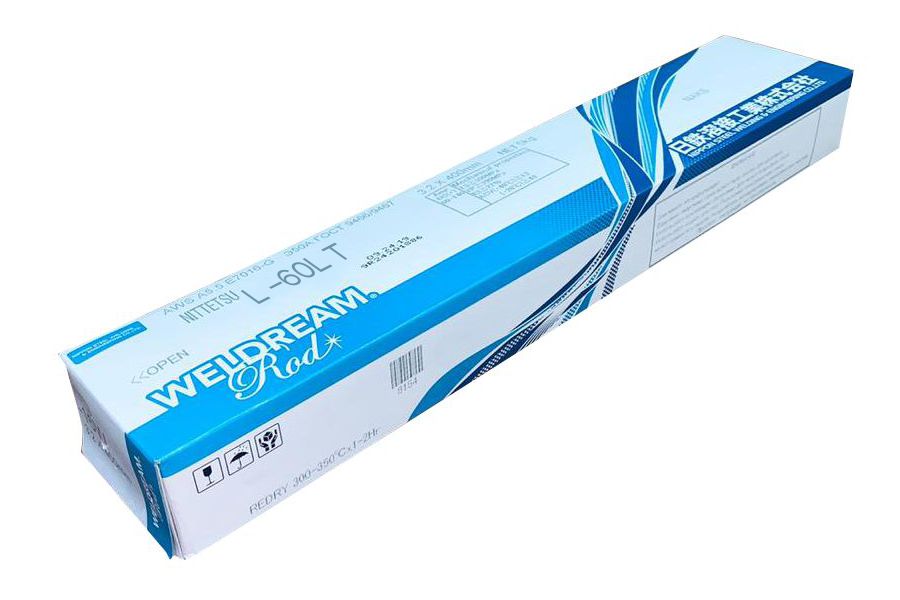
сварочные электроды NSSW Nittetsu L-60LT Ø3,2 (упак. 5,0 кг) Япония
Назначение: для сварки углеродных сталей с пределом прочности 590МПа и выше
Тип покрытия: основное.
Toк: обратная полярность AC/DC (+)
Являются функциональным аналогом: Kobelco LB-62D, Esab ОК 74.70, Lincoln Electric CO Pipeliner 18P
Тип покрытия: основное.
Toк: обратная полярность AC/DC (+)
Являются функциональным аналогом: Kobelco LB-62D, Esab ОК 74.70, Lincoln Electric CO Pipeliner 18P
Артикул: 002999
Бренд: NSSW
Nittetsu L-60LT – электрод с низким содержанием диффузионного водорода применяется для сварки заполняющих и облицовочных слоев стыков трубопроводов из сталей прочностных классов до К60 включительно (с нормативным пределом прочности до 598 МПа). Сварка осуществляется на короткой дуге постоянным током обратной полярности AC/DC (+) во всех пространственных положениях. При многопроходной сварке заполняющих (облицовочных) слоев стыков, обеспечивается легкая шлакоотделяемость. Электрод обладает высокими характеристиками CTOD при низких температурах.
Технические характеристики
| Классификация | AWS A5.5 E9016-G Э60 ГОСТ 9466-75 |
| Одобрения | НАКС, Реестр ПАО "ГАЗПРОМ", Реестр ПАО "Транснефть" |
| Предел текучести σт, Н/мм² (МПа) | 600 |
| Предел прочности σт, Н/мм² (МПа) | 680 |
| Удлинение δ, % | 26,0 |
| Ударная вязкость KCV, Дж/см² | 96 при -60°С |
Химический состав наплав. металла
| C, % | 0,07 |
| Mn, % | 1,51 |
| Si, % | 0,41 |
| Ni,% | 0,67 |
| Mo,% | 0,18 |
| Ti,% | 0,03 |
| B | 0,002 |
Рекомендуемые режимы сварки
| Сварочный ток, А (Нижнее) | 100~140 |
| Сварочный ток, А (Потолочное) | 90~130 |
Особенности
- Более низкая цена.
- Разрешены к применению на объектах ПАО «Транснефть» и ПАО «Газпром».
- Использование меньших токов на корневом слое, что способствует большей управляемости сварочной ванной и меньшим затратам на электроэнергию.
- Более легкое первичное зажигание дуги.
- Низкое содержание диффузионного водорода.
- Высокие характеристики CTOD (оценка трещиностойкости образца) при низких температурах окружающей среды.
- Стабильное качество продукции.
- Производство расположено в Японии.
Область применения
Ручная дуговая сварка стыков магистральных, промысловых газонефтепроводов, а также металлоконструкций из высокопрочных сталей, в том числе эксплуатирующихся при пониженной температуре.
Описание товара носит информационный характер и может отличаться от описания, представленного в технической документации. Уточняйте информацию у менеджера.
Вы недавно смотрели