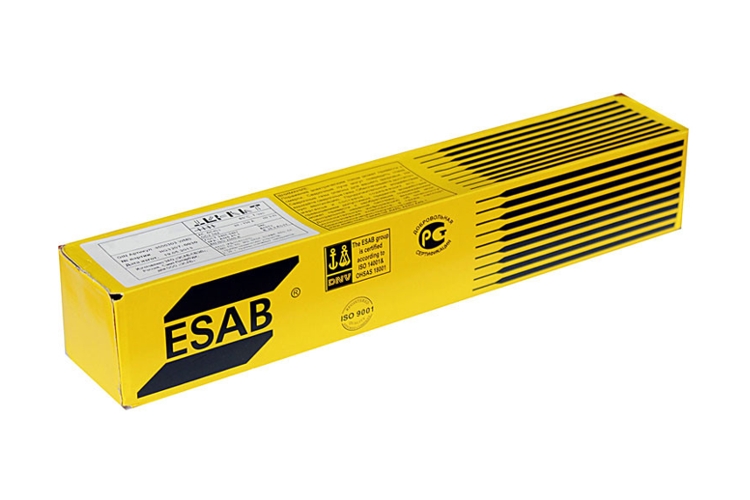
сварочные электроды ESAB ЭА-395/9 Ø4,0 мм (упак. 2,5кг)
Назначение: для сварки нержавеющих сталей.
Тип покрытия: основное.
Toк: = (+).
Тип покрытия: основное.
Toк: = (+).
Артикул: 3930403WD0
Бренд: ESAB
Тип покрытия – основное
Электрод предназначен для сварки ответственных конструкций из легированных высокопрочных сталей с ограниченной свариваемостью, сварки сталей аустенитного класса типа 08Х18Н10Т, 10Х17Н13М2Т и им аналогичных со сталями перлитного класса, наплавки переходного слоя при сварке изделий из двухслойных плакированных сталей и для предварительной наплавки кромок деталей из сталей перлитного класса при их сварке со сталями аустенитного класса. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет ~0% (FN ~0).
Ток: = (+)
Пространственные положения при сварке: 1, 2, 3, 4, 5, 6
Режимы прокалки: 200-250°С, 2 часа
Технические характеристики
| Классификация | ГОСТ 10052-75: Э-11Х15Н25М6АГ2 ОСТ 5.9244-87 | |
| Одобрения | ГосАтомНадзор | |
| Предел текучести σт, Н/мм² (МПа) | ≥392 | |
| Предел прочности σв, Н/мм² (МПа) | ≥608 | |
| Удлинение δ, % | ≥30,0 | |
| Ударная вязкость KCU, Дж/см² | ≥120 при +20°С |
Химический состав наплав. металла
| C, % | max 0,12 | |
| Mn, % | 2,10 | |
| Si, % | 0,55 | |
| Cr, % | 15,0 | |
| Ni, % | 25,0 | |
| Mo, % | 6,0 | |
| P, % | max 0,030 | |
| S, % | max 0,018 |
Информация для заказа
| Арт. 3930403WD0 | - | ESAB ЭА-395/9 Ø4,0 мм (упак. 2,5кг) |
Описание товара носит информационный характер и может отличаться от описания, представленного в технической документации. Уточняйте информацию у менеджера.